产品描述
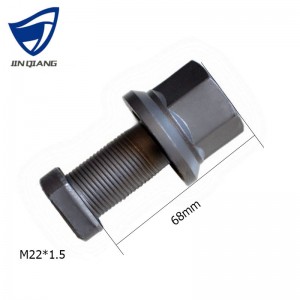
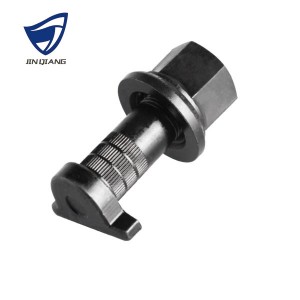
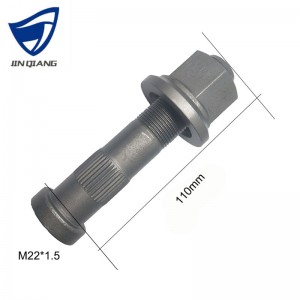
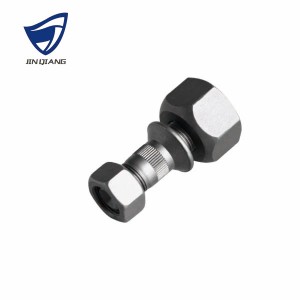
轮毂螺栓是将车辆与车轮连接起来的高强度螺栓。连接位置是车轮的轮毂轴承座!一般来说,中小型车辆使用10.9级螺栓,大型车辆使用12.9级螺栓!轮毂螺栓的结构通常为滚花键槽和螺纹槽,以及帽形头!大多数T形头轮毂螺栓的强度等级在8.8级以上,用于承受车轮与车轴之间较大的扭转力!大多数双头轮毂螺栓的强度等级在4.8级以上,用于承受轮毂外壳与轮胎之间较小的扭转力。
优势
• 使用手动工具即可快速轻松地安装和拆卸
• 预润滑
• 高耐腐蚀性
• 可靠的锁定
• 可重复使用(取决于使用环境)
我们的轮毂螺栓质量标准
10.9 轮毂螺栓
| 硬度 | 36-38HRC |
| 抗拉强度 | ≥ 1140MPa |
| 极限拉伸载荷 | ≥ 346000牛顿 |
| 化学成分 | C:0.37-0.44 Si:0.17-0.37 Mn:0.50-0.80 Cr:0.80-1.10 |
12.9 轮毂螺栓
| 硬度 | 39-42HRC |
| 抗拉强度 | ≥ 1320MPa |
| 极限拉伸载荷 | ≥406000牛顿 |
| 化学成分 | C:0.32-0.40 硅:0.17-0.37 锰:0.40-0.70 铬:0.15-0.25 |
螺栓的制造工艺
1、高强度螺栓的球化退火
采用冷镦工艺生产内六角螺栓时,钢材的原始组织会直接影响冷镦成形性能。因此,钢材必须具有良好的塑性。在钢材化学成分不变的情况下,金相组织是决定塑性的关键因素。通常认为,粗大的片状珠光体不利于冷镦成形,而细小的球状珠光体则能显著提高钢材的塑性变形能力。
对于大量高强度紧固件所用的中碳钢和中碳合金钢,在冷镦前进行球化退火,以获得均匀细小的球化珠光体,更好地满足实际生产需要。
2、高强度螺栓的脱壳和除垢
从冷镦钢丝杆上去除氧化铁皮的过程称为剥离和除鳞。除鳞方法主要有两种:机械除鳞和化学酸洗。以机械除鳞代替线材的化学酸洗工艺可以提高生产效率并减少环境污染。机械除鳞工艺包括弯曲法、喷涂法等。其除鳞效果良好,但残留的氧化铁皮无法完全去除。尤其当氧化铁皮非常坚硬时,机械除鳞效果会受到氧化铁皮厚度、组织结构和应力状态的影响,因此通常用于低强度紧固件用碳钢丝杆。高强度紧固件用线材在机械除鳞后,需进行化学酸洗以彻底去除氧化铁皮,即复合除鳞。对于低碳钢丝杆,机械除鳞后残留的氧化铁皮容易导致晶粒拔模不均匀磨损。当线材摩擦和外部温度的作用下,纹理孔粘附在铁皮上时,线材表面会产生纵向纹理痕迹。
常问问题
Q1. 贵公司的生产管理和质量控制体系如何?
答:有三道检测工序来确保产品质量。
B:产品100%检测
C:第一次测试:原材料
D:第二项测试:半成品
E:第三项测试:成品
Q2. 贵厂可以在产品上印上我们的品牌吗?
是的。客户需要提供一份标志使用授权书,允许我们在产品上印制客户的标志。
Q3. 贵厂能否为我们设计包装并协助我们进行市场规划?
我厂拥有20多年生产带有客户专属标识的包装盒的经验。
我们拥有设计团队和营销计划设计团队,为客户提供这方面的服务。